INDICADORES OEE Y CÓMO MEJORAR LA EFICIENCIA GLOBAL DE UN EQUIPO
Rubén Palomino Bustos
Artículo actualizado en septiembre de 2026.
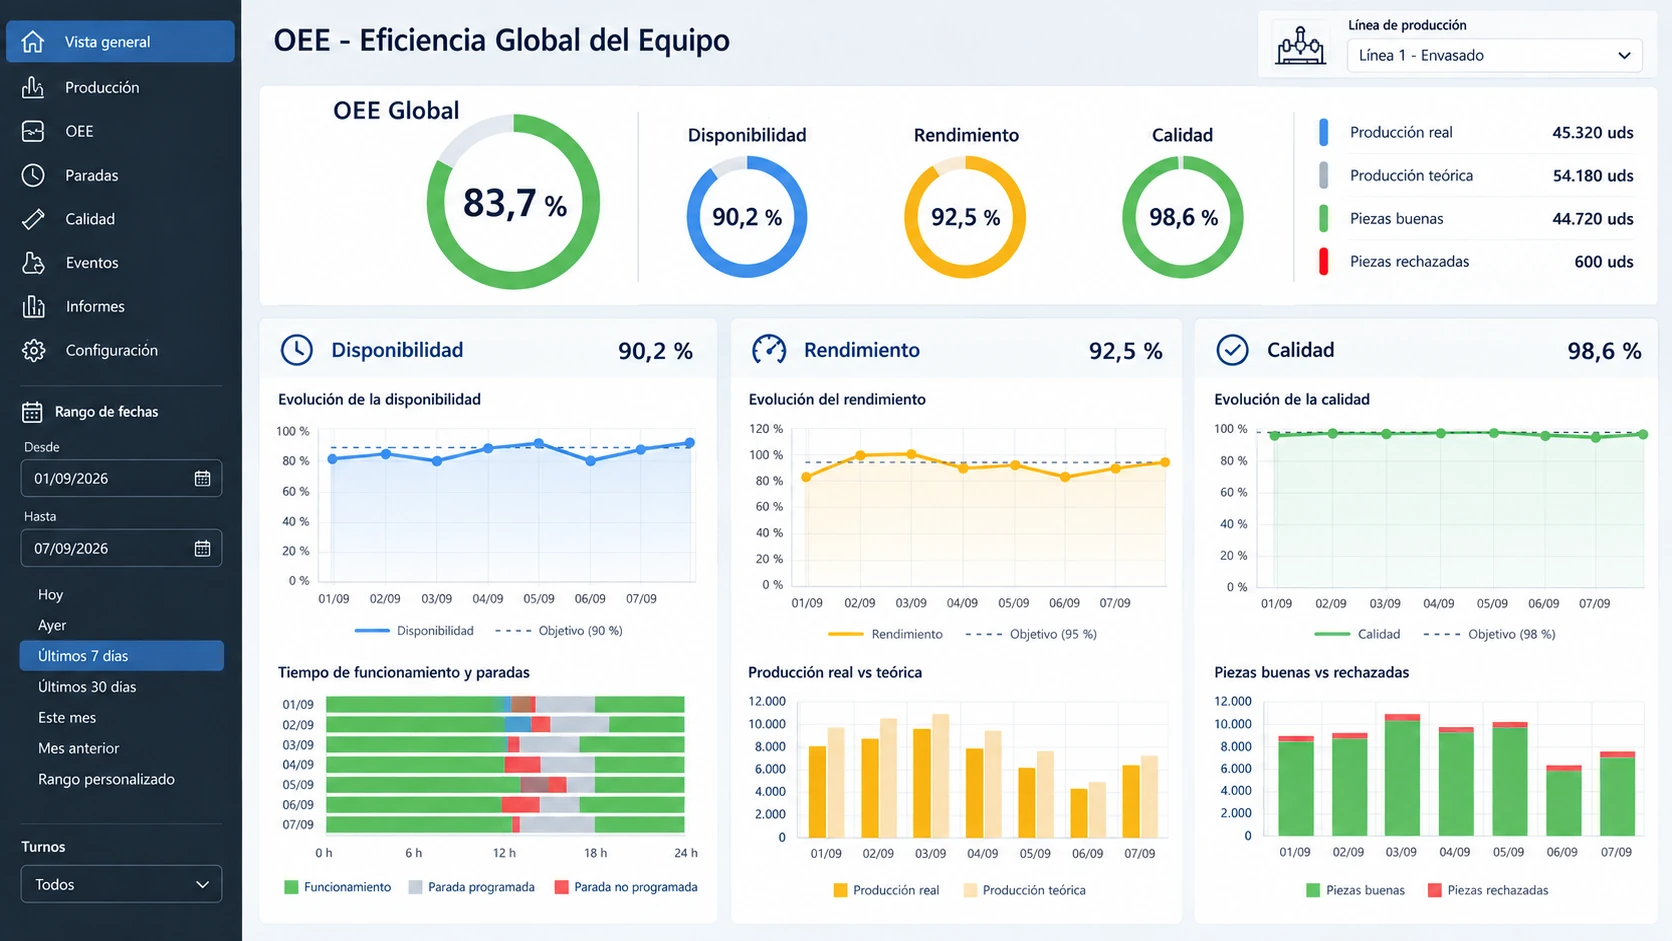
Una de las tareas más importantes, de cara a conocer qué tal rinde una instalación o maquinariaa, es tener un método fiable para conocer la eficiencia.
Entendiendo como eficiencia, la capacidad real de un equipo para producir en base a las condiciones previstas de funcionamiento.
Bajando la definición al suelo.
La eficiencia indica si produce según lo esperado o diseñado.
Un método altamente extendido es el de la eficiencia global de los equipos, o como comúnmente se le conoce OEE (Overall Equipment Effectiveness).
La eficiencia la obtenemos con tres preguntas:
- ¿Cuánto tiempo real está la máquina dedicada a producir?
- ¿Está trabajando a la velocidad adecuada?
- ¿Produce con la calidad adecuada?
Estas preguntas nos llevan a determinar los KPIs principales.
Disponibilidad
Es el porcentaje de tiempo que la máquina ha estado disponible para trabajar respecto al tiempo planificado de producción. Las paradas por avería o mantenimiento reducen este valor.
Es la relación del tiempo planificado, tiempo de funcionamiento y paradas.
Rendimiento
Es el porcentaje de fabricación real frente a la fabricación teórica durante el tiempo de funcionamiento.
Es la cantidad de fabricación
Calidad
Mide en qué medida la fabricación cumple con los estándares exigidos.
Qué porcentaje de la producción es válido.
Las medidas de estos parámetros se realizan de forma manual, de forma automática o de una combinación de ambas.
Una vez se toman los KPIs hay que aplicar la fórmula:
OEE = Disponibilidad × Rendimiento × Calidad
Si atiendes a esta tabla:
| VALOR | INDICADOR | DESCRIPCIÓN |
|---|---|---|
| ≤65% | Malo | Perdidas económicas severas |
| 65-75% | Aceptable | Tiene todavía mucho margen para mejorar |
| 75-85% | Bueno | Buen rendimiento pero con margen para mejorar |
| ≥85% | Muy Buento (World Class) | Clase Mundial. Alta competitividad y máxima eficiencia del proceso. |
Puedes conocer el estado de la eficiencia de tu equipo.
Pero no nos engañemos, pretender que una tabla se adapte a todas las instalaciones es como pretender que una misma talla de ropa se adapte a todos las personas.
Y cada tipo de instalación tiene sus particularidades.
Por ejemplo:
-
Si tu instalación es una planta fotovoltaica, lo interesante es aplicar la eficiencia basándonos principalmente en la disponibilidad.
-
Si es para el sector aeronáutico, estarás más interesado en la calidad.
-
Si fabricas piezas de fundición con alta tolerancia lo interesante es el rendimiento.
LOS DATOS
La forma de medir los KPIs varía de un buen sistema a otro no tan bueno.
-
¿Cómo tomas los datos?.
-
¿Representan la realidad?.
-
¿Son actuales?
No sirve de nada calcular el OEE si los datos no son fiables.
Hay empresas que gastan mucho dinero en mejorar procesos basándose en datos no fiables o desactualizados.
LOS RESULTADOS
Existen aplicaciones en el mercado que muestran los resultados, estadisticas, y todo tipo de información.
Pero no nos engañemos, tu empresa seguro que no es como las demas.
La forma de visualizar o calcular el OEE, puede cambiar de unas empresas a otras.
- Software comercial
- ERP
- Excel con fórmulas oee
- Dedicado.
Cada empresa tiene una necesidad.
Necesitas un software que se adapte a tus necesidades y no al revés.
Que se comunique con todo tipo de equipos industriales.
Y que sea capaz de almacenar los datos listos para consultar o utilizar en el formato deseado (ERP, dedicado, BBDD, incluso Excel).
A todo ello puede ayudarte un SCADA.
Habla conmigo antes de adaptarte al software y no al revés.
Este es solo un ejemplo del uso de un SCADA en tareas de producción.
Pero hay muchos más.
Si quieres enterarte de casos como este, lo mejor es que te apuntes a mi newsletter.